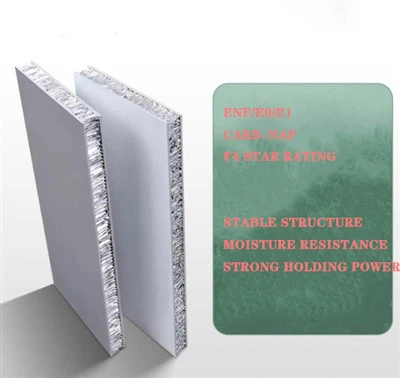
Алюмінієвий стільниковий сердечник, як легкий і високо{0}}міцний архітектурний матеріал, потребує точних виробничих процесів для забезпечення якості та продуктивності продукту. У цій статті детально описано стандартний робочий процес для будівельних-алюмінієвих стільникових сердечників.
1. Підготовка сировини
Вибір алюмінієвої фольги:
Використовується фольга з алюмінієвого сплаву серії 3003/5052
Товщина: 0,03–0,1 мм
Міцність на розрив Більше або дорівнює 150 МПа
Попереднє-лікування:
Знежирення (лужний розчин, pH 9–11)
Хімічне окислення з утворенням шару оксиду 0,5–1 мкм
Розрізання:
Фольга широкого-формату (1200–1500 мм) розрізана на задану ширину (10–50 мм)
2. Процес формування ядра
Клейове покриття:
Модифікований епоксидний клей
Дво-стороннє покриття: 8–12 г/м²
Роликовий перенос з малюнком забезпечує однорідність
Ламінування та пресування:
Температура: 120-150 градусів
Тиск: 0,8–1,2 МПа
Тривалість: 30–60 хв
Утворює стандартні шестикутні комірки (довжина сторони: 3–10 мм)
Розтягування та затвердіння:
Коефіцієнт розтягування: 300–500%
Одночасне термозатвердіння (180 градусів × 2 години)
3. Пост-обробка
Точне різання:
Гідроабразивне різання з ЧПУ (точність ±0,2 мм)
Максимальний розмір панелі: 6000 × 1500 мм
Обробка поверхні:
Анодування (товщина покриття: 10–15 мкм)
Покриття PVDF (3 шари, 2 випічки)
Тестування якості:
Міцність при плоскому стиску (більше або дорівнює 1,5 МПа)
Вогнестійкість (GB8624 клас A2)
Теплопровідність (менше або дорівнює 0,05 Вт/(м·K))
4. Основні засоби контролю якості
Навколишнє середовище: контрольована температура (23±2 градуси) і вологість (50±5% RH)
Перевірка в-процесі: рентгенівське сканування на цілісність конструкції
Остаточна перевірка: випробування сольовим туманом (2000 годин на партію)
Індустрія просувається до великі формати (панелі 8м+).ітонша фольга (0,02 мм)., тоді як екологічні-клейки-на водній основі тепер складають 40% виробництва. Виробники, які опановують ці процеси, отримують конкурентну перевагу в фасади, стеліта інші архітектурні програми.